Чому сопло 3D-принтера перестає тримати розмір?
У пластику для друку буває від п'ятої до чверті маси скла або вуглецю. Дорогою назовні ці тверді частки шліфують отвір у соплі: він більшає й перестає бути круглим. Програма, яка готує друк, тим часом рахує ширину кожної лінії від числа, вписаного руками.
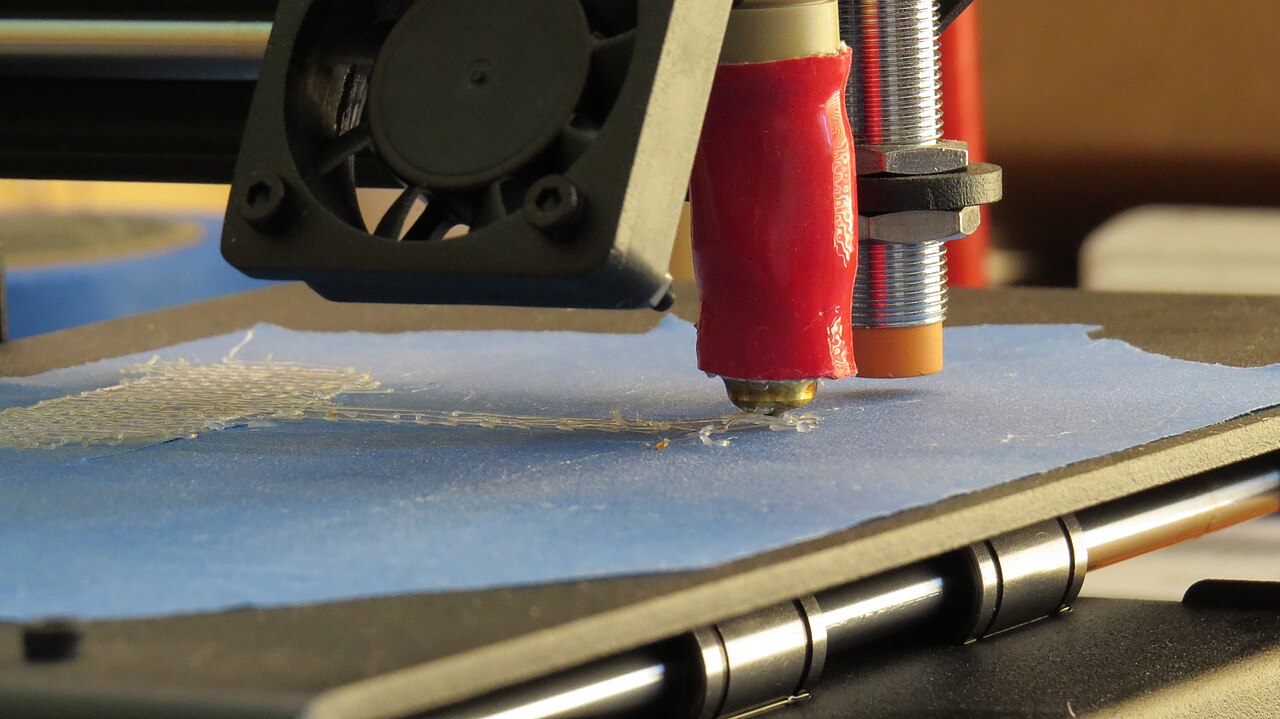
3D-принтер налаштували кілька місяців тому й відтоді не чіпали. Крізь нього пройшли дві котушки жорсткого чорного пластику — того самого, який продають із написом «армований вуглецем». Профіль ніхто не міняв, марка на коробці лишилася та сама, а перший шар тепер розповзається ширше, ніж раніше. Витиснені літери на верхніх поверхнях виходять розмитими. Перерахувати той самий файл наново — і лінії знову товсті.
Перше, що спадає на думку, — часткове засмічення або волога котушка: зробити холодне витягування, підсушити пластик і працювати далі. Обидві дії варті того, щоб їх зробити, і жодна не збігається з напрямком дефекту. Засмічення й волога змушують машину видавати менше матеріалу, ніж просить програма, а ця видає більше. Слово «абразивний» на коробці тим часом читають як зауваження про поверхню деталі або як привід купити дороге сопло.
Наповнювача — п'ята частина котушки, і рахують його за масою
Цифра після літер CF або GF у назві матеріалу — не оформлення. Polymaker пояснює її одним рядком: число означає частку наповнювача за масою, тож PPS-CF10 — це десята частина вуглецю. За тим самим правилом PA6-GF25 виявляється рівно тим, що написано на його власній сторінці, — нейлоном із чвертю скловолокна за масою. colorFabb описує свій XT-CF20 не інакше: не менше ніж двадцять відсотків спеціально дібраного вуглецевого волокна.
Чверть за масою означає, що з кожних чотирьох грамів, продавлених крізь носик, один — скло. Не покриття на прутку й не добавка, яку міряють частками на мільйон. Чверть маси, яка безперервно надходить до отвору завширшки чотири десятих міліметра під тиском, потрібним, щоб розплавлений нейлон вийшов з другого боку. Bambu Lab обходиться без евфемізмів і пише у своєму посібнику, що такі частки поводяться як наждачний папір: із часом вони стирають внутрішні поверхні сопла й зубці подавача.
Латунь стоїть у хотенді заради тепла, а не заради твердості
База знань Prusa починає з констатації: на її принтерах стоїть латунне сопло. Далі там названо і причину, і ціну — латунь чудово проводить тепло й достатньо міцна для більшості звичайних пластиків, але на абразивних зношується надто швидко, і саме тому в продажу є стійкі до стирання варіанти. Для наповнених матеріалів Bambu Lab формулює це як заборону: не ставте ані нержавіючу сталь, ані латунь, їхньої твердості не вистачає.
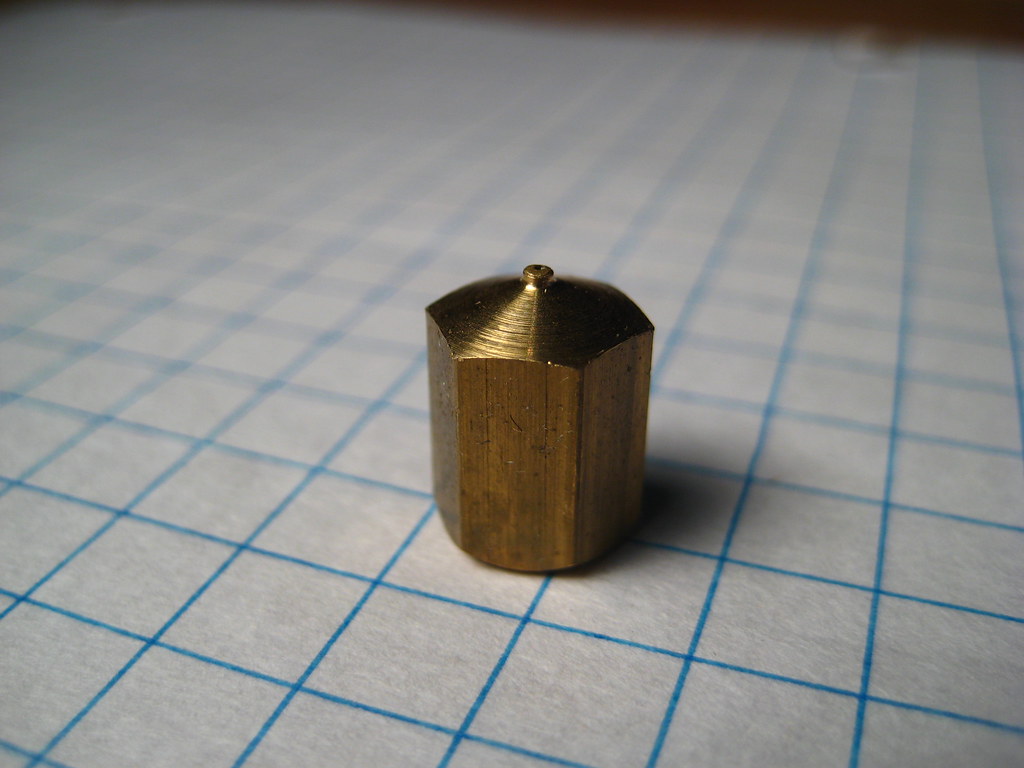
Поруч із латунню в тому переліку стоїть нержавіюча сталь, і причина в обох випадках названа одним словом: твердість.
Найлегше побачити, що твердість і теплопровідність тягнуть у різні боки, на виробі, зробленому заради обох одразу. Olsson Ruby, за описом Prusa, майже цілком латунний — тому й зберігає теплопровідність та пропускну здатність звичайного сопла, — а на кінчику в нього дуже твердий самоцвіт. Латунь скрізь, де вона робить свою роботу, і камінь лише там, де не робить.
Перехід на загартовану сталь теж не безкоштовний. Prusa дає цьому число: щоб друкувати нею успішно, температуру хотенда піднімають приблизно на п'ять градусів. І додає, що деякі звичайні матеріали, як-от ABS, уже не вдасться друкувати так само швидко, як звичайним соплом.
Отвір більшає, а програма про це не дізнається
Bambu Lab фотографує результат і датує його: праве сопло з нержавіючої сталі відпрацювало на PETG-CF десять годин. Що видно на знімку, написано просто під ним — якщо дивитися спереду, у зношеного сопла отвір помітно більший, і це наслідок стирання філаментом.
Десять годин. І те сопло було одним із двох, які той самий виробник відкидає для наповнених пластиків, а вище на сторінці названо й короткий край діапазону: найабразивніші матеріали здатні зіпсувати сопло за один друк.
Головне слово в тому описі — не більший. Наслідок Bambu Lab перелічує інакше: у зношених сопел отвір стає неправильним або збільшеним, і потік філаменту через це йде нерівно. Два прикметники ламають друк по-різному. Отвір, який рівномірно виріс до якогось нового круглого діаметра, був би бідою поправною: вписати нове число в програму або підрізати множник потоку — і стінки повертаються. Неправильна форма не лікується жодним числом. Ширина лінії тоді залежить від того, куди саме зараз їде голова, і жодне окреме значення в профілі не опише фігуру, яка вже не коло.
У цій розбіжності й полягає весь дефект. Діаметр сопла в програмі — це число, яке вписує оператор, а не результат вимірювання машини, і від нього рахують ширину кожної лінії та притискання першого шару. Пластик і далі слухається фізики. Арифметика і далі слухається числа, яке тихо перестало бути правдою десь на другій котушці.
Чому ліки приходять із більшим отвором
У найтоншому розмірі загартованої сталі просто немає: сопла з неї бувають на 0,4, 0,6 і 0,8 мм, а 0,2 мм не випускають. Для наповнених матеріалів Bambu Lab відкидає цей розмір ще й з іншої причини — ризик засмічення надто високий, — а решту варіантів упорядковує: спершу 0,6 мм, потім 0,4 мм. І одразу називає, чим за це платять: більший діаметр — гірша деталізація, зате менший ризик засмічення.
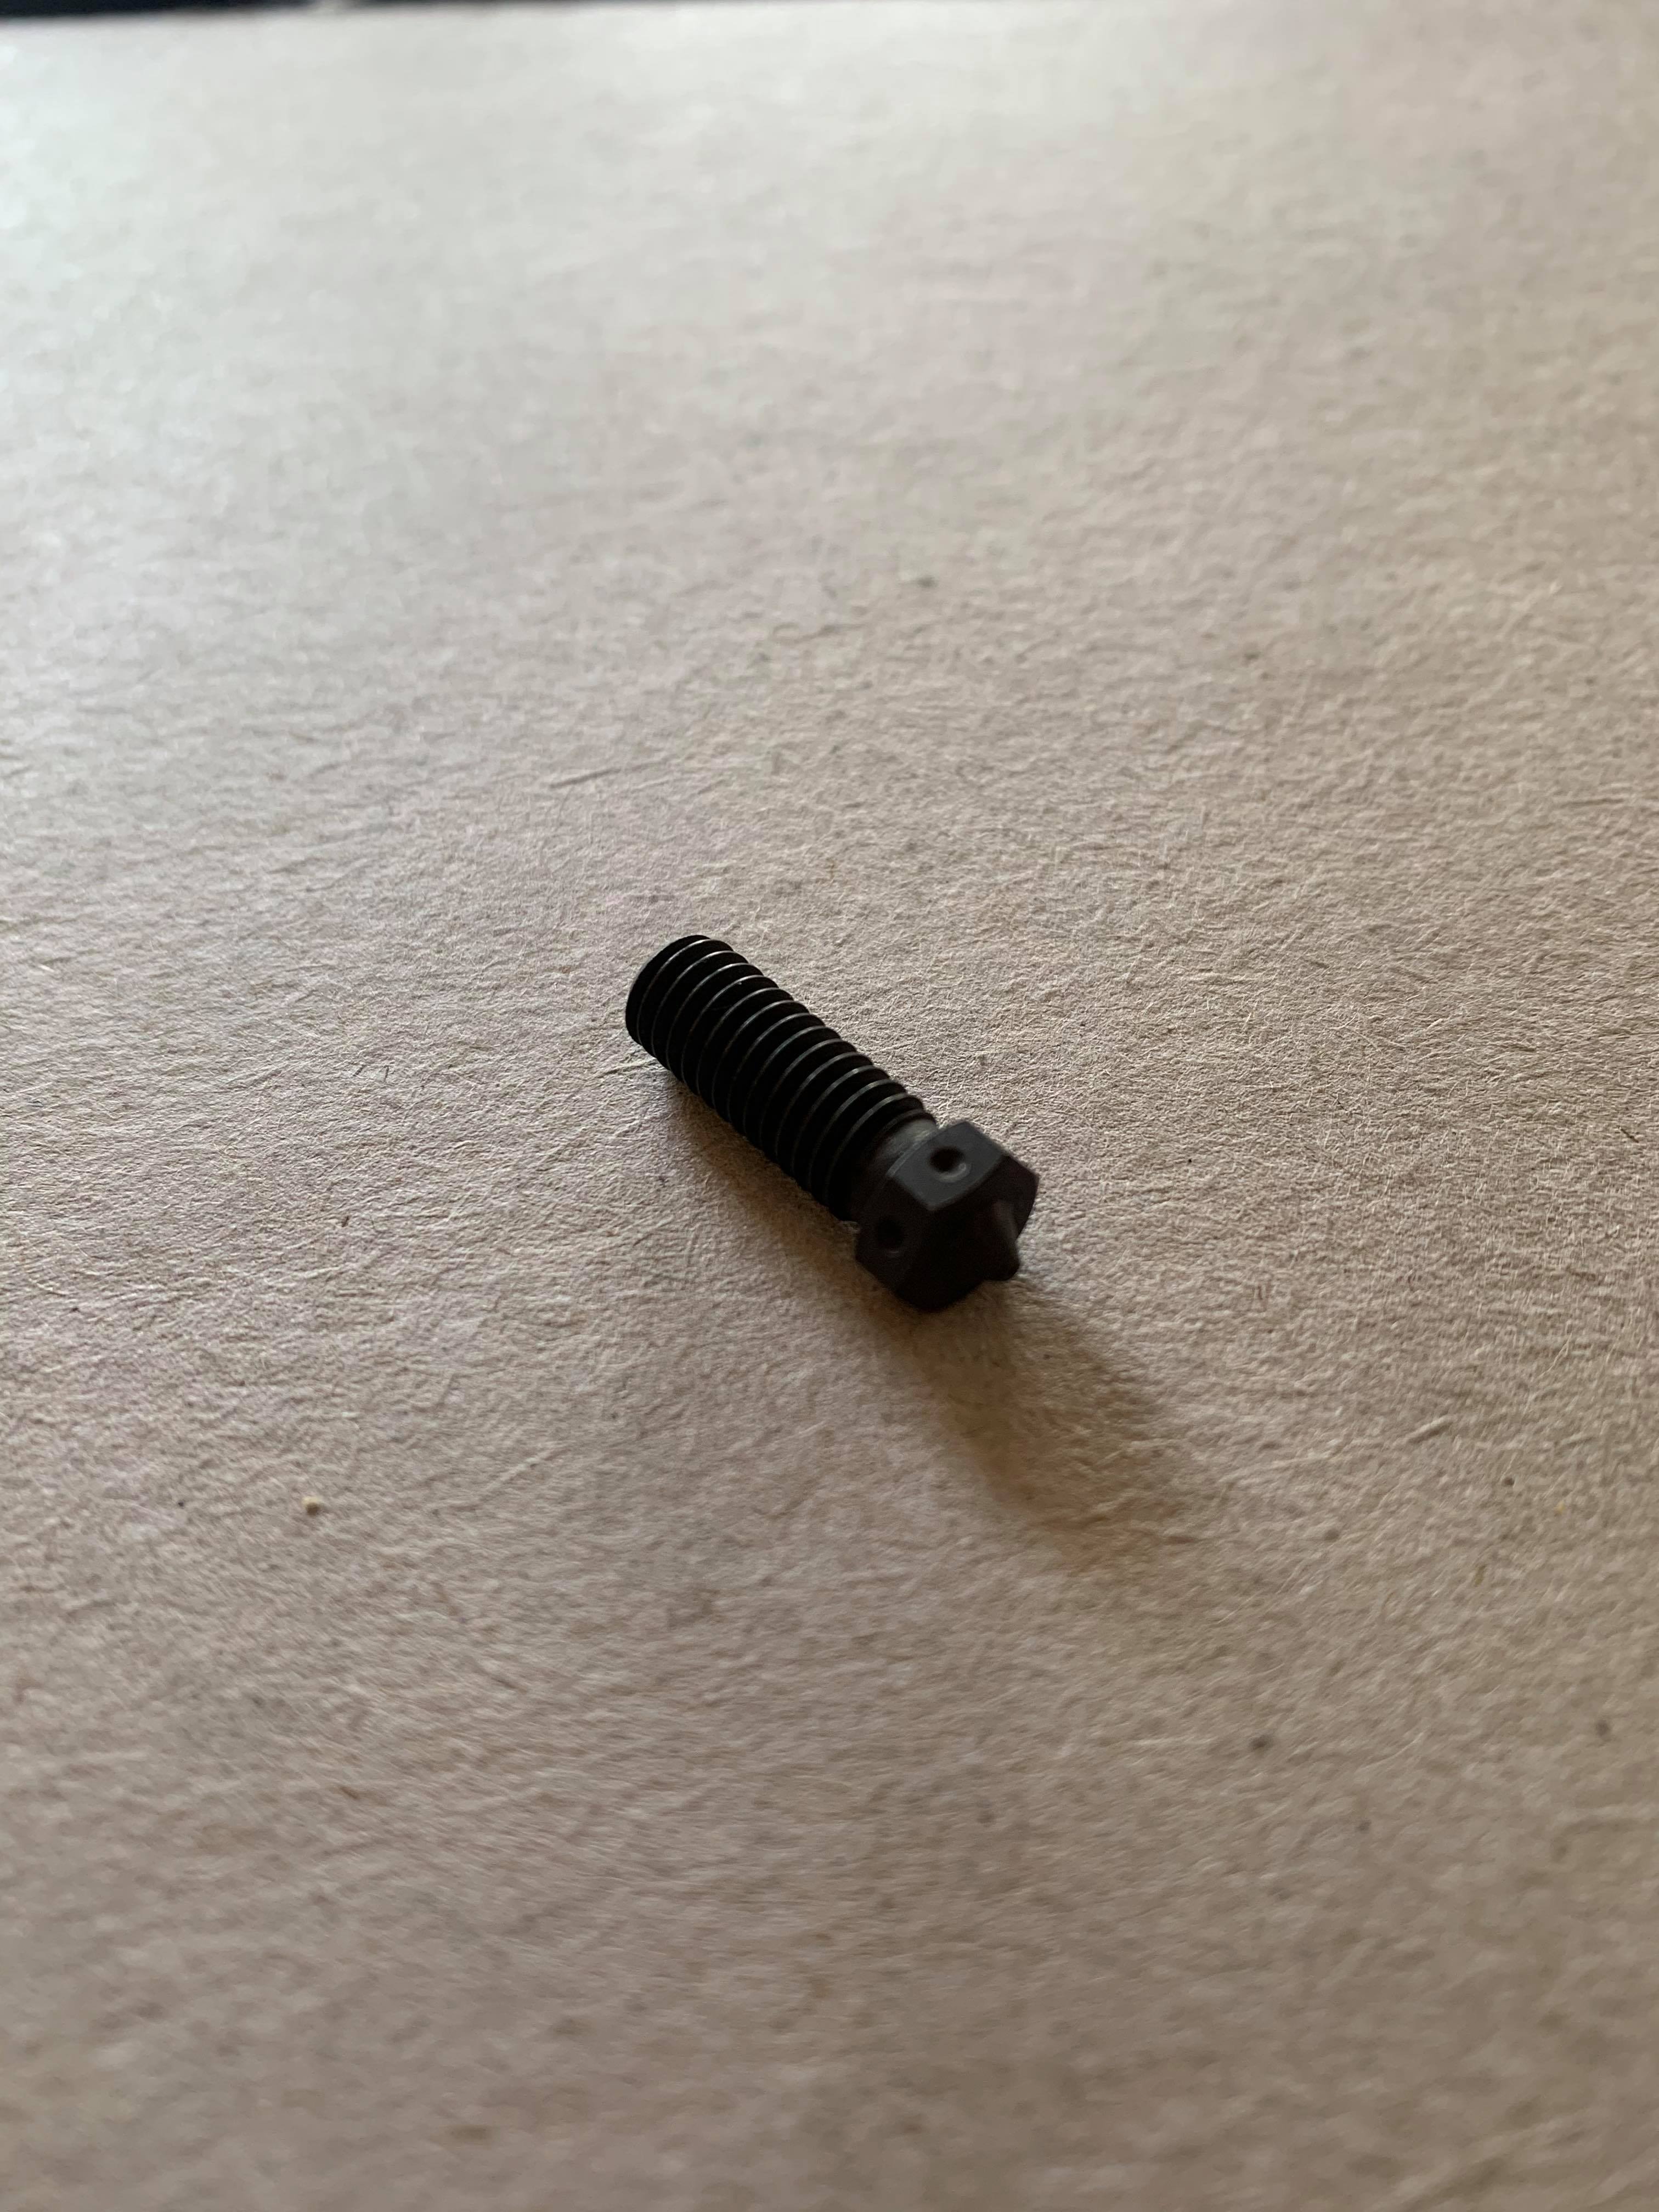
Тобто за деталізацію той, хто переходить на наповнені пластики, платить двічі: раз діаметром сопла, раз тими п'ятьма градусами й повільнішим ABS.
Та й сопло — не єдине, що тут шліфують. У попередженні про свій змінювач філаменту Bambu Lab пише, що абразивні матеріали з часом сточують внутрішні тефлонові канали подачі, і саме тому ці канали внесені до переліку замінних.
Як прочитати котушку, доки вона не дійшла до хотенда
Почніть із цифр у назві матеріалу: принаймні в одного виробника це специфікація, а не оформлення. PA6-GF25 — чверть скла за масою, PPS-CF10 — десята частина вуглецю, і Polymaker називає у своїй лінійці єдиний виняток, PETG-ESD, який абразивним не є.
Далі — сторінка продавця, де зазвичай і живе вимога. Prusa публікує абразивність окремим рядком властивостей, і для PC Blend Carbon Fiber там стоїть High, а в переліку недоліків — потреба в соплі із загартованої сталі. Технічний паспорт того самого філаменту займає три сторінки температур і методів випробувань, і сопла не згадує жодного разу. Якщо такої сторінки немає взагалі, база знань відповідає без прикрас: спитайте продавця.
Саме сопло займає хвилину — методом Bambu Lab, тобто поглядом спереду, і поруч має лежати друге сопло того самого номінального розміру, нове й не в роботі. Ви шукаєте різницю, а не абсолютне значення.
Вимога є, числа немає
Швидкості зношення не публікує жоден із цих виробників. Паспорт називає вимогу — загартоване сопло — і ніколи не називає ані маси, ані кількості годин, після яких латунь перестає тримати розмір. Єдине число часу в усьому наборі — десять годин у Bambu Lab, і воно стоїть під фотографією, а не в специфікації, та описує одну конкретну пару: PETG-CF проти нержавіючої сталі. Загартована сталь до того ж не вершина драбини: за словами Prusa, її Nozzle X із покриттям витримує скло, кевлар і вуглець, але не тримає абразивніших наповнювачів — карбіду бору, самого бору, нітриду бору, вольфраму та його карбіду.
Джерела, за якими написано статтю
- Prusa Knowledge Base, E3D V6 Nozzles — «The Prusa FFF printers are equipped with a brass nozzle»; «Brass has excellent heat conductivity and is tough enough to print most common filaments. However, when using abrasive filaments, the brass nozzle tends to wear too quickly, so abrasion-resistant nozzles are available»; «increase the hotend temperature by about 5°C to print successfully with the hardened steel nozzle»; «some standard materials, like ABS, cannot be printed as fast as a regular nozzle»; про Olsson Ruby — «Since it is mostly made of brass, it retains the excellent heat conductivity and throughput of the stock brass nozzle, but with a very hard gemstone as its tip»; «hardened steel nozzles are available in various diameters (e.g., 0.4mm, 0.6mm, 0.8mm) but the 0.2mm nozzle is not available»; про Nozzle X — «glass, Kevlar, or carbon reinforcement, but does not support more abrasive fillers, like Boron Carbide, Boron, Boron Nitride, Tungsten, or Tungsten carbide»; «Always ask your filament vendor if you are not sure about filament requirements»
Prusa Research — https://help.prusa3d.com/article/e3d-v6-nozzles_920168 - Bambu Lab Wiki, P1S Abrasive Filament Extruder Upgrade Guide — «contain particles … that act like sandpaper, eroding the inner surfaces of the nozzle and extruder gears over time»; підпис під фотографією «The right Stainless Steel Nozzle was used to print PETG-CF for 10 hours» і «Looking at the nozzles from the front, you can see how the worn-out nozzle has developed a larger orifice due to the abrasion of the filament used»; «Worn nozzles develop irregular or enlarged orifices, causing uneven filament flow …»; «For the most abrasive filaments, the nozzle can be damaged after a single print»; про змінювач філаменту — «can eventually grind down the internal PTFE feed channels»
Bambu Lab — https://wiki.bambulab.com/en/p1/manual/p1s-extruder-upgrade - Bambu Lab Wiki, Filament guide — «Do not use a stainless steel or brass nozzle. Their hardness is insufficient, so they wear out quickly …»; «Do not use a 0.2 mm nozzle. The clogging risk is extremely high»; «As the diameter increases (0.4 mm → 0.6 mm → 0.8 mm), print detail decreases, but the clogging risk also decreases accordingly»
Bambu Lab — https://wiki.bambulab.com/en/general/filament-guide-material-table - Сторінка продукту colorFabb XT-CF20 — «Loaded with no less than 20% specially sourced carbon fibers», а також формулювання про зношення латунних сопел
colorFabb — https://colorfabb.com/xt-cf20 - Polymaker Wiki, Fiberon — «Please note that the number after CF or GF in Fiberon™ material names indicates the content by weight. For example, PPS-CF10 contains 10% carbon fiber by weight»; про PETG-ESD — «which is not abrasive»
Polymaker — https://wiki.polymaker.com/polymaker-products/polymaker-filaments/fiberon-tm - Polymaker Wiki, Fiberon PA6-GF25 — «a glass fiber reinforced PA6 (Nylon 6) filament containing 25% glass fiber by weight», вимога загартованого сопла
Polymaker — https://wiki.polymaker.com/polymaker-products/polymaker-filaments/fiberon-tm/fiberon-tm-pa6-gf25 - Prusament PC Blend Carbon Fiber — рядок властивостей Abrasivity: High, у переліку недоліків «Hardened steel nozzle needed (abrasive material)»; технічний паспорт v2.0-OY сопла не згадує жодного разу
Prusa Polymers — https://prusament.com/wp-content/uploads/2023/04/TDS_Prusament-PCCF_2023_EN.pdf