Чому важливо тримати філамент сухим?
Пластик тягне воду з повітря, а в розігрітому соплі вона скипає і рве розплав зсередини. Звідси тріск, волосинки й деталь, що ламається по шару. Виробники друкують і температуру сушіння, і межу вологості — з цих чисел видно, чому висушена котушка псується за один день.
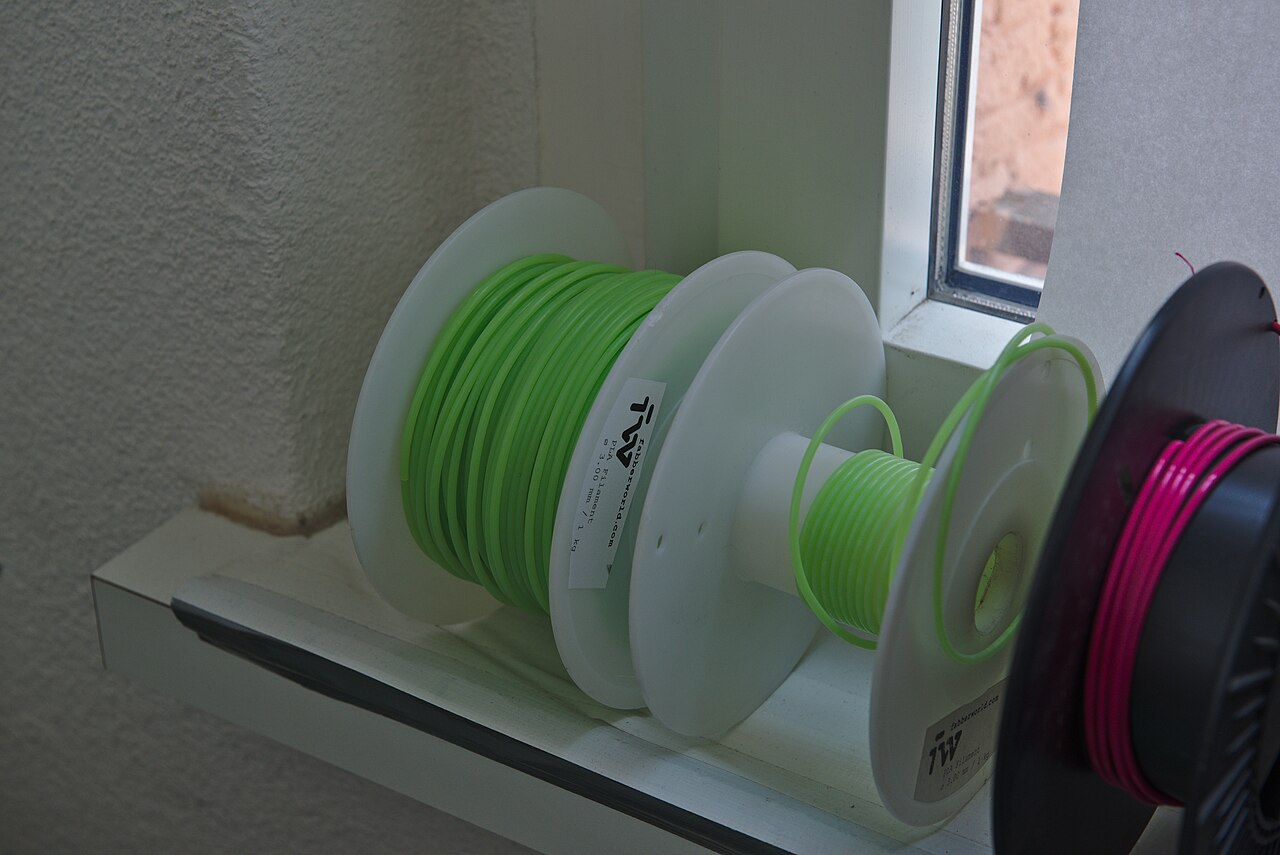
Котушка пластику стоїть на 3D-принтері другий тиждень. Досі все виходило рівно, а сьогодні принтер тріщить — коротко й сухо, ніби всередині лускає щось дрібне. Деталь виходить шорсткою, між стінками тягнуться волосинки, і готова річ ламається по шару від зусилля, яке вчора тримала.
Найперша думка: не пощастило з партією. Друга: щось із принтером. Насправді не сталося ні того, ні іншого — просто пруток набрав води з повітря в кімнаті.
Що відбувається в соплі
Пластик для друку гігроскопічний. Він тягне вологу з повітря приблизно так само, як сіль у сільничці, і вода заходить у пруток по всій довжині. Поки пруток холодний, вона там просто лежить.
А далі пруток заходить у нагрівальний блок, і все відбувається за частки секунди.
Сопло розігріте до двохсот з гаком градусів: PLA друкують при 190–230 °C, ABS — при 245–265 °C, нейлон із вуглецем — при 280–300 °C. Вода за таких температур не висихає поволі. Вона скипає, причому в закритому просторі завширшки з волосину.
Пара розриває розплав зсередини. Замість рівної нитки з сопла лізе нитка з бульбашками, і саме вони лускають — це той звук, який ви чуєте. Polymaker так його й описує: перевологлий пруток під час подачі лускає й потріскує.
Як це видно на деталі
Bambu Lab перелічує, що виходить на моделі: волосинки між стінками, напливи, дірки в поверхні. Окремо — впала міцність. Prusa додає, в якому порядку це з'являється: першою псується поверхня, і вже потім ідуть погана злипаність шарів і кульки на моделі.
Поверхня попереджає раніше, ніж деталь почне ламатися в руках. Тому шорсткий верх моделі — це вже сигнал, а не дрібниця.
Скільки часу пруток лишається сухим
У звичайній кімнаті вологість тримається десь між 45 і 65 відсотками. У герметичному боксі із силікагелем — нижче двадцяти, і навіть там пруток лишається придатним від двох до семи днів.
У кімнаті при 55 відсотках свіжовисушена котушка набирає достатньо води, щоб зіпсувати друк, за дві–дванадцять годин.
Дві години.
Ось звідки береться відчуття, що сушіння «не працює». Котушку сушили ввечері, лишили на принтері відкритою, а зранку вона знову тріщить. Сушіння нічого не консервує — воно обнуляє лічильник, і той починає рахувати з тієї самої хвилини.
Скільки води взагалі вміщається в пластику, видно з паспорта нейлону з вуглецем: 3,3 % маси. Для котушки на кілограм це тридцять із гаком грамів. Приблизно чарка води — у матеріалі, який виходить із сопла ниткою в чверть міліметра.
Чутливість у матеріалів різна. Prusa зводить свої межі зберігання докупи: PLA тримають нижче 30 % вологості, короткочасно можна до 40; PETG і гнучкий TPU — нижче 20 %; ASA — нижче 30 %, а краще нижче 10 %. Polymaker для нейлонів пише коротше: тільки в сухому, нижче 20 %.
Один режим сушарки на всі пластики не годиться
Помилка тут коштує котушки. Виставити зручний режим і сушити ним усе підряд — найпростіший спосіб дістати з сушарки злиплений моноліт.
Причина в тому, що в кожного пластику є своя температура, з якої він починає розм'якшуватися. Сушити треба досить гаряче, щоб вода пішла, і досить холодно, щоб пруток не поплив. Паспорти Polymaker зручні тим, що дають обидва числа поруч:
| Матеріал | Режим сушіння | Розм'якшується з |
|---|---|---|
| PolyLite PLA | 55 °C, 6 год | 61 °C |
| PolyLite PETG | 65 °C, 6 год | 81 °C |
| PolyLite ABS | 70 °C, 6 год | 101 °C |
| PolyMide CoPA (нейлон) | 100 °C, 8 год | 66 °C |
Дивитися треба на різницю між двома правими колонками: це запас, у який доводиться вціляти. У PLA він найтонший — шість градусів. Тому PLA і не сушать «про запас гарячіше»: сушарка, яка промахнулася на десять, зварить котушку в один шматок.
Останній рядок вибивається з правила. Нейлон сушать при ста градусах — вище за температуру, з якої він розм'якшується, і Polymaker прописує цей режим у паспорті. Чому так можна, паспорт не пояснює. Це той випадок, коли число беруть з документа, а не виводять із загального міркування.
І ще: у різних виробників числа не збігаються. Prusa для свого PLA радить 45 °C, Polymaker для свого — 55 °C. Обидва праві, кожен про свій пруток.
Три перевірки, які нічого не коштують
Послухайте принтер на суцільній заливці, де подача найбільша. Тріск чути раніше, ніж дефект стане видно.
Подивіться на верхню суцільну поверхню під бічним світлом. Дрібні кратери й шорсткість — те саме, що Prusa називає першою ознакою.
Поставте біля принтера гігрометр. Коштує як половина котушки, зате дає число, з яким можна працювати: 55 % у кімнаті означають, що відкрита котушка живе годинами, а не тижнями.
Коли волога ні до чого
Волога пояснює не все. Деталь тріскається по межі шарів і від протягу, і від замалої температури сопла, а шорсткість дає ще й зношене сопло. Сушіння перевіряють першим просто тому, що це найдешевше з усього списку. Діагнозом за замовчуванням воно від цього не стає.
Є й межа в самих джерелах. Граничну вологість зберігання Polymaker вказує лише в паспортах нейлонів; для PLA, PETG і ABS такого числа в їхніх паспортах немає взагалі. Таблиця Prusa цю прогалину закриває, але тільки для прутків Prusa. Тож універсальної відповіді на питання «за якої вологості можна тримати відкриту котушку PLA» може просто не існувати — і тоді число беруть з паспорта того прутка, що стоїть у вас на принтері.
Джерела, за якими написано статтю
- Технічні паспорти філаментів Polymaker — температура сушіння, температура склування, умови зберігання
Polymaker Technical Data Sheets — https://wiki.polymaker.com/polymaker-products/more-about-our-products/documents/technical-data-sheets - Polymaker, Moisture conditioning — ознаки перевологлого прутка й опис звуку
Polymaker Wiki — https://wiki.polymaker.com/printing-tips/post-processing/moisture-conditioning - Bambu Lab Wiki, Dry Filament — механізм і швидкість набирання вологи
Bambu Lab Wiki — https://wiki.bambulab.com/en/filament-acc/filament/dry-filament - Prusa Knowledge Base, Drying filament — температури сушіння за матеріалами
Prusa Research — https://help.prusa3d.com/article/drying-filament_332086 - Prusa Knowledge Base, Prusa USS Drybox — межі вологості зберігання за матеріалами
Prusa Research — https://help.prusa3d.com/article/prusa-uss-drybox_1014382